

Οδηγός
Γιατί το XPS για τα θεμέλια και το πλαίσιο κόβεται διαφορετικά από το EPS;

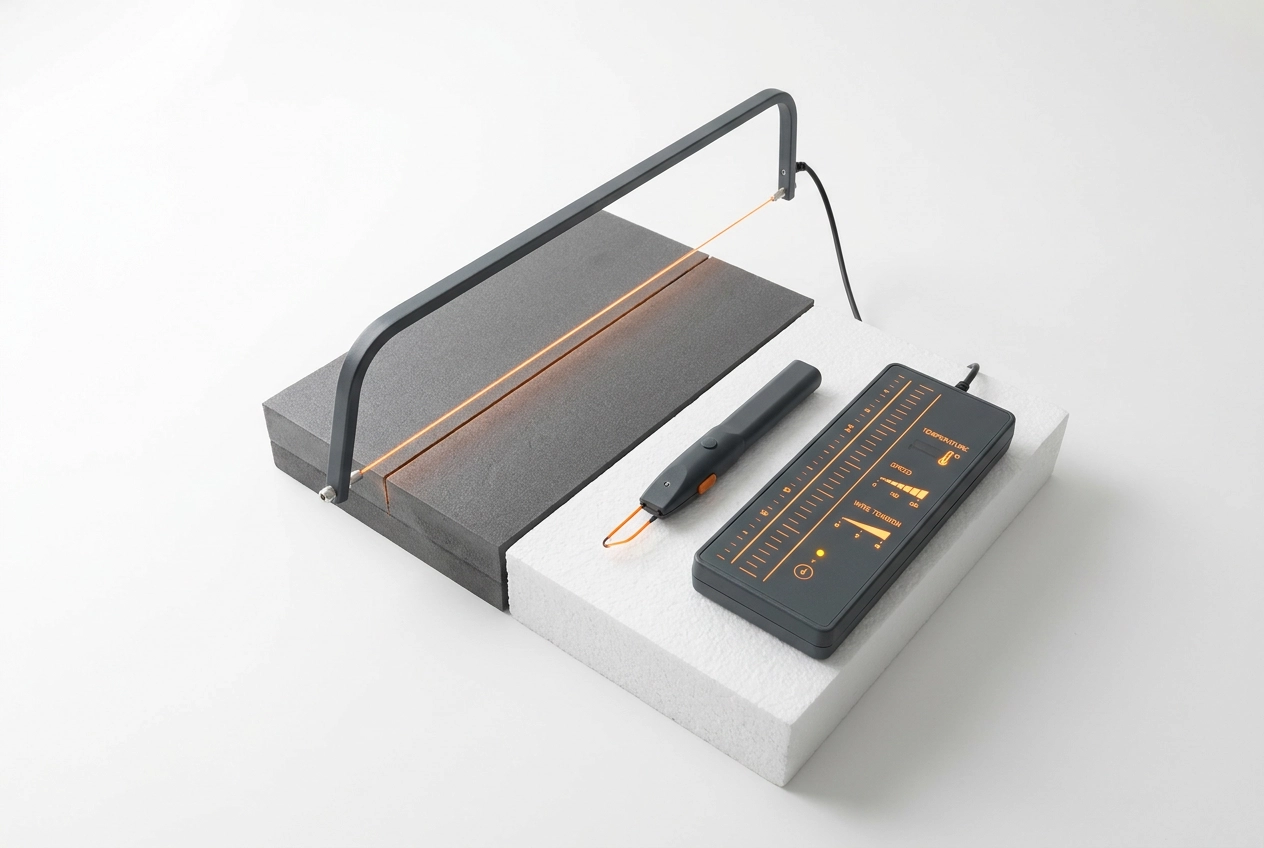
Το Styrodur κάτω από τα θεμέλια και στο βάθρο λειτουργεί διαφορετικά από τη μόνωση στην πρόσοψη: πρέπει να μεταφέρει το φορτίο, να αντέχει στην υγρασία και να διατηρεί τη στεγανότητα των αρμών. Στον κατασκευαστικό κλάδο εξακολουθεί να επικρατεί η πεποίθηση ότι πρόκειται για το ίδιο υλικό με το λευκό EPS, μόνο που είναι πιο σκληρό. Αρκεί μια κοπή μιας πλάκας πάχους 10 cm με τις ρυθμίσεις που προορίζονται για το στυροφόα, για να διαπιστώσει κανείς τη διαφορά: η άκρη θολώνει, θρυμματίζεται και παύει να εφάπτεται με την επιφάνεια.
Το XPS και το EPS κόβονται με τον ίδιο εξοπλισμό, αλλά ο τρόπος χειρισμού τους διαφέρει. Η κλειστή κυψελωτή δομή και η υψηλότερη πυκνότητα μεταβάλλουν τη θερμική ισορροπία του σύρματος: το ίδιο σύρμα, στην ίδια θερμοκρασία, αποβάλλει θερμότητα με διαφορετικό ρυθμό. Επομένως, το ερώτημα σχετικά με το πώς να κόψει κανείς το Styrodur XPS δεν περιορίζεται στην επιλογή του εργαλείου, αλλά στον έλεγχο της θερμοκρασίας του σύρματος, της ταχύτητας προώθησης και της στήριξης της πλάκας.
Στο κείμενο αναλύουμε το θέμα βήμα προς βήμα: από πού προέρχεται η παρεξήγηση μεταξύ του XPS και του Styrodur, τι καθορίζει την άκρη κοπής και γιατί η θερμοκρασία που έχει ρυθμιστεί για το EPS τεντώνει το XPS. Στη συνέχεια, η μέθοδος βήμα προς βήμα: προσαρμογή της θερμοκρασίας του σύρματος στην ταχύτητα προώθησης, στήριξη και καθοδήγηση της πλάκας 10 cm κάτω από τα θεμέλια και το σοβατεπί, ανοχή ακμών και στεγανότητα των αρμών. Τέλος, επισκόπηση των εργαλείων: θερμικός κόφτης, μαχαίρι, σύρμα αντίστασης, τα πιο συνηθισμένα λάθη στο εργοτάξιο και κατάλογος ρυθμίσεων που πρέπει να ελέγχονται πριν από την πρώτη κοπή.
XPS και Styrodur: ένα υλικό, δύο ονόματα και μια παρεξήγηση στο εργοτάξιο
Το „Styrodur” είναι μια εμπορική ονομασία που, στη γλώσσα των κατασκευαστών, έχει γίνει συνώνυμο των πλακών εξωθημένου πολυστυρενίου (XPS). Η ερώτηση «XPS ή Styrodur» αφορά, επομένως, την εμπορική ονομασία και το τεχνικό δελτίο, και όχι την τεχνολογία κοπής. Και οι δύο όροι περιγράφουν το ίδιο υλικό: πλάκες που διαμορφώνονται με τη μέθοδο της εξώθησης, με κλειστή κυψελωτή δομή και χαμηλή απορροφητικότητα. Το EPS είναι αφρώδες και αποτελείται από χαλαρά συνδεδεμένες σφαιρίδες, γεγονός που επηρεάζει την πυκνότητα, τη σκληρότητα και τον τρόπο διάχυσης της θερμότητας στην πλάκα.
Για το εργαστήριο, αυτό σημαίνει ότι οι κόφτες για το πολυστυρόλιο και το Styrodur XPS, καθώς και το ίδιο σύρμα αντίστασης, μπορούν να χρησιμοποιηθούν και για τα δύο υλικά, αλλά οι παράμετροι καθοδήγησης, η θερμοκρασία, η ταχύτητα προώθησης και η στήριξη δεν μεταφέρονται κατά λέξη.
Γι„ αυτό το ερώτημα ”με τι κόβεται το Styrodur XPS» έχει νόημα μόνο σε συνδυασμό με το ερώτημα σχετικά με το πάχος. Μια πλάκα πάχους 10 cm κάτω από τα θεμέλια αποτελεί διαφορετικό πρόβλημα από ένα λεπτό στρώμα πρόσοψης: διαφορετική μάζα που πρέπει να θερμανθεί, διαφορετικές απαιτήσεις όσον αφορά τη στήριξη, ενώ ο θερμικός κόφτης πρέπει να διαθέτει άκαμπτο πλαίσιο και σταθερό τραπέζι.
Όλα τα στοιχεία — πυκνότητα, απορροφητικότητα, θερμική αγωγιμότητα — πρέπει να τα αντλείτε από το τεχνικό δελτίο του συγκεκριμένου κατασκευαστή και από το πρότυπο του προϊόντος, και όχι από γενικούς οδηγούς στο διαδίκτυο. Οι διαφορές μεταξύ των κατασκευαστών είναι τόσο μεγάλες, ώστε να καθορίζουν την επιλογή της πλάκας και τις ρυθμίσεις κοπής.
Τι καθορίζει την άκρη κοπής: η δομή της πλάκας, η πυκνότητα και η θερμική ισορροπία του σύρματος
Στη θερμική κοπή, το σύρμα απλώς παρέχει θερμότητα. Η πλάκα την απορροφά και αυτή καθορίζει πόση ενέργεια θα παραμείνει στη ζώνη επαφής. Το αποτέλεσμα εξαρτάται από την ισορροπία τριών παραγόντων: της ισχύος στο σύρμα, της ταχύτητας προώθησης και των απωλειών θερμότητας προς το υλικό και το περιβάλλον. Η αλλαγή ενός από αυτούς τους παράγοντες αλλοιώνει το αποτέλεσμα, ακόμη και αν οι υπόλοιποι έχουν ελεγχθεί στο EPS.
Το XPS έχει μεγαλύτερη πυκνότητα από το τυπικό πολυστυρένιο για προσόψεις. Στην ίδια σχισμή υπάρχει περισσότερη μάζα που πρέπει να θερμανθεί, οπότε το ίδιο σύρμα αποβάλλει τη θερμότητα ταχύτερα και η θερμοκρασία της επιφάνειας κοπής μειώνεται. Η διαφορά δεν οφείλεται αποκλειστικά στη θερμική αγωγιμότητα: για το XPS και το EPS, αυτή κυμαίνεται σε παρόμοια τάξη μεγέθους, από 0,030 έως 0,040 W/(m·K). Επομένως, μια πιο σκληρή πλάκα δεν απαιτεί αυτομάτως ισχυρότερη θέρμανση.
Και τα δύο υλικά έχουν κλειστά κύτταρα (Ιδιότητες του πολυστυρολίου σύμφωνα με το πρότυπο PN-EN 13163), αλλά κατά την κοπή συμπεριφέρονται διαφορετικά. Στο EPS οι φυσαλίδες σπάνε και η άκρη θρυμματίζεται. Στο XPS δημιουργείται μια συνεχής, πλαστική ζώνη, η οποία, όταν η ποσότητα θερμότητας είναι πολύ μικρή, δεν κόβεται, αλλά τεντώνεται πίσω από το σύρμα. Από εκεί προέρχονται οι ραβδώσεις και οι ίνες στην πλευρά εξόδου.
Στην ισορροπία επηρεάζουν επίσης η διάμετρος και το μήκος του σύρματος, η τάνυσή του, η τάση τροφοδοσίας και η πτώση τάσης σε μεγάλο μήκος. Η επικάλυψη στο σύρμα θερμαίνεται άνισα, οπότε η συντήρηση της γκιλοτίνας για το πολυστυρένιο και ο έλεγχος της καθαρότητας του σύρματος δεν αποτελούν απλώς ένα επιπλέον στοιχείο, αλλά προϋπόθεση για την επίτευξη επαναλαμβανόμενου άκρου. Σε αυτό προστίθενται η θερμοκρασία της πλάκας και του περιβάλλοντος. Από αυτή την ισορροπία προκύπτει γιατί η ρύθμιση που έχει ελεγχθεί για το EPS τεντώνει την άκρη του XPS.
Γιατί η θερμοκρασία που έχει ρυθμιστεί για το EPS προκαλεί διαστολή της άκρης του XPS;
Τυπικό σενάριο: η ρύθμιση του τροφοδοτικού, που έχει προσαρμοστεί στη θερμοκρασία του σύρματος για την κοπή του πολυστυρενίου, εφαρμόζεται σε XPS, η πλάκα „αντιστέκεται”, οπότε η ταχύτητα προώθησης αυξάνεται. Το σύρμα δεν έχει θερμανθεί αρκετά, η ζώνη κοπής δεν προλαβαίνει να πλαστικοποιηθεί και το υλικό δεν κόβεται, αλλά τεντώνεται πίσω από το σύρμα. Αυτό έχει ως αποτέλεσμα άκρη με ραβδώσεις και ίνες, ανώμαλες εξογκώσεις, ενώ σε παχιά πλάκα το σύρμα λυγίζει, βγαίνει από τη γραμμή κοπής και αφήνει λοξότμηση.
Δεν είναι όλα τα σφάλματα ίδια. Η υπερβολικά γρήγορη προώθηση όταν το σύρμα είναι κρύο δημιουργεί μια τραχιά και σπασμένη άκρη. Η υπερβολικά υψηλή θερμοκρασία κατά την αργή προώθηση λιώνει μια ευρεία ζώνη: η σχισμή διευρύνεται, η άκρη στρογγυλεύεται και γυαλίζεται, ενώ στην επιφάνεια δημιουργούνται κοιλώματα.
Γιατί το XPS είναι λιγότερο ανθεκτικό από το EPS; Η πλάκα είναι πυκνή και ομοιογενής, οπότε η ενέργεια δεν διαχέεται στις φυσαλίδες, αλλά συσσωρεύεται σε μια στενή ζώνη. Η υπερβολική θερμότητα απλώνεται ευρέως, η άκρη χάνει την ορθογωνικότητά της και η επαφή μεταξύ των δύο πλακών παύει να είναι γραμμική. Το XPS έχει επίσης ξεχωριστή προδιαγραφή προϊόντος (PN-EN 13164), το οποίο από μόνο του αποτρέπει την αντιγραφή των ρυθμίσεων από το EPS.
Η πραγματική αιτία βρίσκεται αλλού: δεν είναι η μάρκα του υλικού, αλλά η έλλειψη ρύθμισης του συνόλου των συρμάτων, της ισχύος και της ταχύτητας προώθησης ανάλογα με το συγκεκριμένο πάχος της πλάκας.
Προσαρμογή της θερμοκρασίας του σύρματος στην ταχύτητα προώθησης: μέθοδος βήμα προς βήμα
Αφού γνωρίζεις πλέον ότι η μεταφορά των ρυθμίσεων από το EPS στο XPS έχει ως αποτέλεσμα μια ζώνη που δεν θερμαίνεται επαρκώς, απομένει η βαθμονόμηση για ένα συγκεκριμένο πάχος. Ξεκινήστε με μια δοκιμή σε ένα κομμάτι απορριμμάτων του ίδιου πάχους με την πλάκα που πρόκειται να κοπεί, για παράδειγμα 10 cm κάτω από τα θεμέλια. Οι ρυθμίσεις που έχουν καθοριστεί για πάχος 5 cm δεν παρέχουν καμία ένδειξη για τη συμπεριφορά του σύρματος σε παχύτερο υλικό.
Ρυθμίστε τη δύναμη σε χαμηλό επίπεδο, οδηγήστε την πλάκα με ομαλή και μέτρια ταχύτητα προώθησης και αυξήστε τη θερμοκρασία σταδιακά. Σταματήστε όταν το σύρμα διαπερνά το υλικό χωρίς αντίσταση και η άκρη παραμένει στεγνή και ματ. Αξιολογήστε την άκρη, όχι το σύρμα. Οι ραβδώσεις και οι ίνες στην πλευρά εξόδου του σύρματος υποδηλώνουν ανεπαρκή θερμότητα ή υπερβολική ταχύτητα προώθησης. Η στρογγυλοποίηση και η γυαλάδα αποτελούν ένδειξη ότι η θερμοκρασία είναι υπερβολική ή ότι η ταχύτητα προώθησης είναι πολύ χαμηλή.
Η χειροκίνητη ώθηση της πλάκας έχει πάντα μεταβλητή ταχύτητα. Σε περίπτωση επαναλαμβανόμενων στοιχείων κάτω από το σοβατεπί, οδηγήστε την πλάκα κατά μήκος του οδηγού ή χρησιμοποιήστε πριόνι με κινητό καρότσι και περιοριστή. Οι κανόνες οδήγησης του υλικού περιγράφονται επίσης στον οδηγό μας για την κοπή του φελιζόλ.
Καταγράψτε τις ρυθμίσεις για το συγκεκριμένο σύρμα και το πάχος: την ισχύ στο τροφοδοτικό, τη διάμετρο και το μήκος του σύρματος, καθώς και την ταχύτητα προώθησης. Μόνο έτσι η επόμενη παρτίδα θεμελιωτικών πλακών θα βγει ακριβώς το ίδιο. Προσέξτε την τάνυση και την καθαριότητα του σύρματος. Αν είναι τεντωμένο ή καλυμμένο με επικαθίσεις, θερμαίνει άνισα: σε ένα σημείο δημιουργεί αυλάκι, ενώ δίπλα αφήνει μια λωρίδα υλικού που δεν έχει κοπεί.
Στήριξη και καθοδήγηση της πλάκας 10 cm κάτω από τα θεμέλια και το πλίνθωμα
Αφού επιλέξουμε το σημείο εργασίας, προχωράμε στη γεωμετρία κοπής. Μια παχιά πλάκα Styrodur XPS για τα θεμέλια και το σοβατεπί απαιτεί πλήρη στήριξη σε όλο το μήκος της. Η προεξοχή πέρα από το τραπέζι έχει ως αποτέλεσμα η πλάκα να παραμορφώνεται, το σύρμα να εισέρχεται υπό μεταβλητή γωνία και η άκρη να κυματίζει.
Το τραπέζι παίζει ρόλο στη θερμική μεταφορά. Η κρύα, μεταλλική επιφάνεια απορροφά θερμότητα από το κάτω μέρος της πλάκας και μπορεί να προκαλέσει παραμόρφωση στην άκρη κατά την έξοδο του σύρματος. Μια επιφάνεια από ξύλο ή αφρό περιορίζει αυτό το φαινόμενο.
Πιέστε ελαφρά τη λάμα πάνω στον οδηγό, ώστε να μην γλιστράει πίσω από το σύρμα. Η υπερβολική πίεση είναι επιζήμια: η λάμα λυγίζει κάτω από την άκρη κοπής και το άνοιγμα στενεύει.
Τοποθετήστε την παχιά πλάκα έτσι ώστε το σύρμα να εισέρχεται από την άκρη και να εκτείνεται σε όλο το ύψος. Η κοπή από τη μέση σε XPS 10 cm σχεδόν πάντα έχει ως αποτέλεσμα την αποκόλληση της άκρης.
Σε περίπτωση μακρών τεμαχίων, εργάζεστε σε ζεύγη ή χρησιμοποιείτε ροδάκια στήριξης. Κανείς δεν πρέπει να πιέζει με δύναμη την πλάκα προς το σύρμα, καθώς η εγκάρσια πίεση είναι η συχνότερη αιτία της λοξής κοπής.
Για επαναλαμβανόμενες λωρίδες κάτω από το σοβατεπί, ρυθμίστε τον περιοριστή πλάτους και κόψτε τα επόμενα τμήματα χωρίς να αφαιρέσετε την πλάκα από τον οδηγό. Κάθε μετατόπιση της πλάκας συνεπάγεται ένα νέο σφάλμα παραλληλισμού.
Ανοχή ακμών και στεγανότητα των αρμών στη βάση και στα θεμέλια
Η πλήρης στήριξη και η καθοδήγηση κατά μήκος του οδηγού προστατεύουν την άκρη από το λοξότμημα, αλλά η πραγματική δοκιμασία έρχεται αργότερα, όταν η πλάκα έρχεται σε επαφή με τη γειτονική.
Το XPS τοποθετείται στα σημεία όπου η πλάκα έρχεται σε επαφή με το νερό και τις κινήσεις του εδάφους. Μια τέτοια μόνωση έχει νόημα μόνο όταν οι αρμοί είναι κλειστοί. Ένα ανοιχτό κενό αποτελεί θερμική γέφυρα και ανοίγει το δρόμο για το νερό και τον άνεμο, ενώ στο επίπεδο των θεμελίων το νερό δεν χρειάζεται πολύ χώρο για να διεισδύσει βαθύτερα.
Πρέπει να γίνει διάκριση μεταξύ δύο πραγμάτων. Οι διαστάσεις της ίδιας της πλάκας καθορίζονται από το πρότυπο του προϊόντος (PN-EN 13164) και το δελτίο τεχνικών χαρακτηριστικών του κατασκευαστή. Η ποιότητα των άκρων μετά την κοπή εξαρτάται αποκλειστικά από τις ρυθμίσεις του κοπτικού μηχανήματος και τον τρόπο οδήγησης της πλάκας, και όχι από την επιλογή της μεθόδου θερμικής κοπής του πολυστυρενίου.
Η στρογγυλοποίηση ή η λοξότμηση μετά την κοπή έχει ως αποτέλεσμα οι δύο πλάκες να έρχονται σε επαφή μόνο σε συγκεκριμένα σημεία. Δημιουργείται κενό σε όλο το βάθος, το οποίο δεν μπορεί να γεμίσει ο αφρός κόλλας. Η άκρη μετά την κοπή πρέπει να είναι στεγνή και κάθετη προς την επιφάνεια, ενώ οι πλάκες πρέπει να πιέζονται μέχρι να εφάπτονται. Τις αυλακώσεις και τις ανωμαλίες καλύψτε με αφρό χαμηλής πίεσης, όχι με συνηθισμένη κόλλα σε σπρέι, η οποία σε περίπτωση παχιού XPS δεν κλείνει πλήρως την ένωση.
Σε περίπτωση δύο στρώσεων, μετατοπίστε τις επαφές και καλύψτε τις ενώσεις της πρώτης στρώσης με μια πλάκα της δεύτερης. Αυτό κοστίζει λιγότερο από την μεταγενέστερη στεγανοποίηση των αρμών στη βάση. Οι γωνίες και οι ακάλυπτες άκρες αναδεικνύουν πιο εμφανώς τις ανοχές κοπής, γι' αυτό κόψτε τα γωνιακά στοιχεία χρησιμοποιώντας μία και μόνο, δοκιμασμένη ρύθμιση.
Με τι κόβεται το Styrodur XPS: θερμικός κόφτης, μαχαίρι και σύρμα αντίστασης
Δεδομένου ότι η στεγανότητα της σύνδεσης εξαρτάται από την άκρη, η επιλογή του εργαλείου δεν είναι πλέον θέμα ευκολίας. Για το XPS χρησιμοποιούνται τρία εργαλεία, το καθένα με διαφορετικό πεδίο εφαρμογής. Βασικό εργαλείο είναι ο κόφτης με σύρμα αντίστασης: επιτρέπει τη ρύθμιση της θερμοκρασίας του σύρματος και του μήκους κοπής, ενώ σε συνδυασμό με τον οδηγό εξασφαλίζει επαναλαμβανόμενη ακμή σε παχιά φύλλα για θεμελίωση. Αναπτύσσουμε την τεχνική οδήγησης του σύρματος στον οδηγό «Πώς να κόβετε θερμομονωτικό πολυστυρένιο θερμικά βήμα προς βήμα».
Το θερμικό μαχαίρι είναι ιδανικό για μικρές κοπές, κοπή γωνιών και διορθώσεις στο εργοτάξιο. Δεν είναι κατάλληλο για τη μαζική κοπή παχιών πλακών: η λεπίδα δεν διατηρεί σταθερή θερμοκρασία σε όλο το μήκος της, με αποτέλεσμα η άκρη στην έξοδο να διαφέρει από εκείνη στην είσοδο.
Το σύρμα αντίστασης με τροφοδοτικό και άκαμπτο πλαίσιο αποτελεί τη λύση για ένα εργαστήριο που κατασκευάζει πολλά επαναλαμβανόμενα εξαρτήματα. Πρέπει να ληφθεί υπόψη η πτώση τάσης σε ένα μακρύ σύρμα και να επιλεγεί η διάμετρος ανάλογα με το πάχος της πλάκας.
Το πριόνι με τα λεπτά δόντια αφήνει σφαιρίδια και σκισμένα άκρα στο XPS, ενώ κατά τη γρήγορη κοπή η λεπίδα θερμαίνεται και η άκρη βγαίνει κυματιστή. Κατάλληλο αποκλειστικά για χονδρικές κοπές, όπου η θερμική κοπή δεν είναι εφικτή.
Επιλέξτε τον εξοπλισμό ανάλογα με το πεδίο κοπής και την ακαμψία του πλαισίου. Ένα ελαφρύ μοντέλο εργαστηρίου δεν μπορεί να χειριστεί πλάκες 10 cm κάτω από τα θεμέλια. Η Procut διαθέτει θερμικούς κόφτες για EPS και XPS, σύρματα στήριξης και αξεσουάρ, ενώ ως διανομέας της Minova παρέχει συμβουλευτικές υπηρεσίες και ανταλλακτικά στην Πολωνία.
Τα πιο συνηθισμένα λάθη κατά την κοπή του XPS στο εργοτάξιο
Ακόμη και ένα σωστά επιλεγμένο πριόνι δεν θα εξασφαλίσει καθαρά άκρα, αν η κοπή της πλάκας γίνεται πρόχειρα. Στο εργοτάξιο επαναλαμβάνονται συνήθως μερικά από τα ίδια λάθη.
Ρυθμίσεις που μεταφέρθηκαν από το EPS
Το πιο συνηθισμένο λάθος είναι να ξεκινάει κανείς με ρυθμίσεις για το πολυστυρένιο: ανεπαρκής θερμότητα στο σύρμα και πολύ γρήγορη προώθηση. Η άκρη βγαίνει τεντωμένη, με ίνες και σπασμένη, και μια τέτοια συγκόλληση δεν θα κλείσει αργότερα από τον αφρό. Παρόμοια αποτελέσματα περιγράφονται στο άρθρο μας σχετικά με τα πιο συνηθισμένα λάθη κατά την κοπή του EPS, μόνο που το XPS δεν τα συγχωρεί τόσο εύκολα.
Αντίσταση που αντισταθμίζεται από τη θερμοκρασία
Η δεύτερη παγίδα είναι η αντίδραση στην αντίσταση της πλάκας: αφού η κίνηση είναι δύσκολη, αυξάνουμε την πίεση. Όταν η κίνηση είναι αργή, η υψηλή θερμοκρασία διευρύνει τη σχισμή, στρογγυλεύει την άκρη και αφαιρεί υλικό, το οποίο λείπει από την επαφή.
Παχιά πλάκα χωρίς στήριγμα και οδηγό
Η πλάκα 10 cm κάτω από τα θεμέλια, κομμένη με προεξοχή, λειτουργεί, το σύρμα κάμπτεται και η κλίση αυξάνεται ανάλογα με το πάχος. Το υλικό πρέπει να ακουμπά σε όλο το μήκος του και να κινείται κατά μήκος του οδηγού.
Σύρμα με επικάλυψη και χωρίς έλεγχο τάσης
Ένα βρώμικο ή τεντωμένο σύρμα θερμαίνεται άνισα: δημιουργεί μια αυλάκωση, ενώ δίπλα αφήνει μια ζώνη που δεν έχει κοπεί πλήρως. Η σωστή ρύθμιση της ισχύος δεν θα διορθώσει αυτό το πρόβλημα. Η τάση πρέπει να ελέγχεται υπό φορτίο, όχι χωρίς φορτίο.
Στερέωση του σύρματος στην πλάκα
Αν τραβήξετε το σύρμα πολύ αργά, λιώνει μια ευρεία λωρίδα και αφήνει μια υαλώδη άκρη, η οποία δεν ενώνεται άψογα.
Συγκόλληση χωρίς δείγμα
Οι πλάκες κολλιούνται πριν από τον έλεγχο των αρμών σε ένα δοκιμαστικό τμήμα. Το ελάττωμα γίνεται ορατό μετά τη συναρμολόγηση, όταν οι διορθώσεις συνεπάγονται αποσυναρμολόγηση.
Τι πρέπει να ρυθμίσετε πριν από την πρώτη κοπή του XPS κάτω από τα θεμέλια
Τα λάθη της προηγούμενης ενότητας οφείλονται συνήθως στο γεγονός ότι οι παράμετροι ρυθμίζονται μόνο μετά την πρώτη κοπή. Το XPS είναι ένα ξεχωριστό υλικό, όχι πιο σκληρό πολυστυρένιο: από τον κόφτη μεταφέρετε μόνο την τεχνική, ενώ το σημείο εργασίας το καθορίζετε εκ νέου σε υπολείμματα του ίδιου πάχους, π.χ. 10 cm. Το πρότυπο EN 13164:2012 περιγράφει το XPS ως ξεχωριστό προϊόν, οπότε οι ρυθμίσεις για το EPS δεν αποτελούν καμία αναφορά για αυτό.
Ξεκινήστε με χαμηλή ταχύτητα προώθησης και αυξήστε τη θερμοκρασία του σύρματος σταδιακά. Σταματήστε όταν η άκρη είναι στεγνή, ματ και κάθετη προς την επιφάνεια. Το ίχνος του σύρματος πρέπει να είναι γραμμή, όχι λωρίδα. Η πλάκα πρέπει να ακουμπά σε όλο το μήκος της κοπής και να οδηγείται κατά μήκος του οδηγού. Σε κάθε προεξοχή 10 cm, η χειροκίνητη καθοδήγηση και η εγκάρσια πίεση θα επηρεάσουν τη στεγανότητα της σύνδεσης κάτω από το σοβατεπί.
Όταν βρεις τη σωστή ρύθμιση, σημείωσε: την ισχύ του τροφοδοτικού, τη διάμετρο και το μήκος του σύρματος, καθώς και την ταχύτητα προώθησης. Οι επόμενες σειρές των πλακών θεμελίωσης πρέπει να ξεκινούν από το ίδιο σημείο. Πριν από την επικόλληση, τοποθετήστε τις πλάκες σε επαφή μεταξύ τους και ελέγξτε τη γραμμή σύνδεσης. Η κλειστή επαφή υποδηλώνει ότι το XPS προορίζεται για τα θεμέλια και το σοβατεπί, ενώ μια φαρδιά, ασαφής άκρη αναιρεί αυτή την ένδειξη.
Συμπέρασμα
Το XPS και το EPS είναι δύο διαφορετικά υλικά, παρά την παρόμοια τεχνική κοπής. Η ποιότητα της ακμής εξαρτάται από τη δομή της πλάκας, την πυκνότητα και τη θερμική ισορροπία του σύρματος· γι’ αυτό, η θερμοκρασία που ρυθμίζεται για το πολυστυρένιο συνήθως τεντώνει την ακμή του XPS. Προσδιορίστε το σημείο λειτουργίας σε ένα απόρριμμα πλάκας 10 cm: ξεκινήστε με χαμηλή ταχύτητα προώθησης, αυξήστε τη θερμοκρασία σταδιακά και σταματήστε όταν η άκρη είναι στεγνή, ματ και κάθετη. Η πλάκα πρέπει να ακουμπά σε όλο το μήκος της και να οδηγείται κατά μήκος του οδηγού. Καταγράψτε την ισχύ του τροφοδοτικού, τη διάμετρο και το μήκος του σύρματος, καθώς και την ταχύτητα προώθησης. Πριν από τη συγκόλληση, τοποθετήστε τις πλάκες ακριβώς η μία πάνω στην άλλη και ελέγξτε τη γραμμή σύνδεσης. Με αυτόν τον τρόπο θα αποφύγετε τις κατεδαφίσεις και θα εξασφαλίσετε στεγανότητα κάτω από το σοβατεπί και τα θεμέλια. Πριν ξεκινήσετε την επόμενη παρτίδα, κάντε μία δοκιμή σε ένα κομμάτι απορριμμάτων και μόνο μετά προχωρήστε στη συγκόλληση.