Průvodce
Dlaczego XPS pod fundament i cokół tnie się inaczej niż EPS

Styrodur pod fundamentem i na cokole pracuje inaczej niż izolacja na elewacji: musi przenieść obciążenie, oprzeć się wilgoci i utrzymać szczelność styków. Na budowie wciąż pokutuje przekonanie, że to ten sam materiał co biały EPS, tylko twardszy. Jedno cięcie grubej płyty 10 cm przy ustawieniach przeznaczonych dla styropianu wystarczy, żeby zobaczyć różnicę: krawędź się rozmazuje, wykrusza i przestaje dolegać do podłoża.
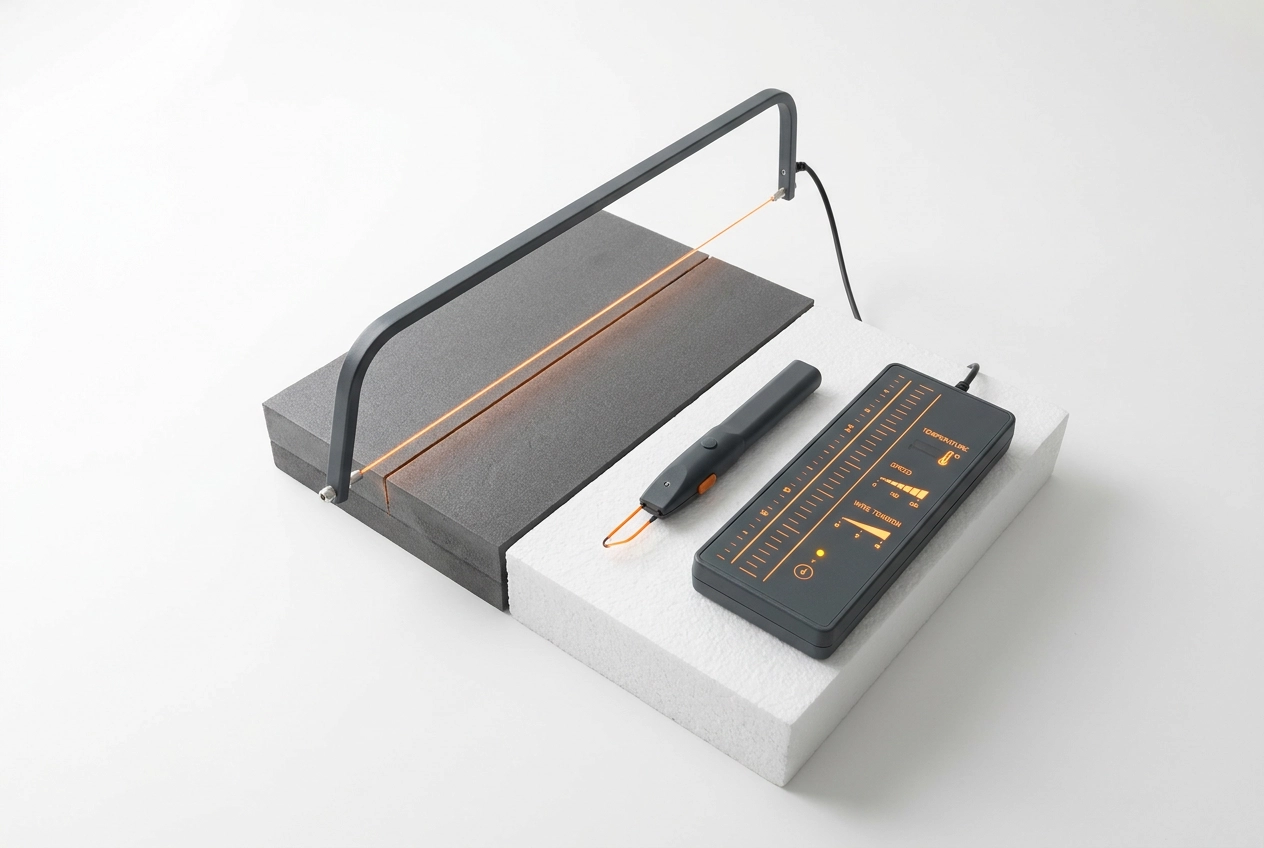
XPS i EPS tnie się na tym samym sprzęcie, ale inaczej się je prowadzi. Zamknięta struktura komórkowa i wyższa gęstość zmieniają bilans cieplny drutu: ten sam drut przy tej samej temperaturze oddaje ciepło w innym tempie. Dlatego pytanie, czym ciąć styrodur XPS, nie sprowadza się do wyboru narzędzia, lecz do kontroli temperatury drutu, prędkości posuwu i podparcia płyty.
W tekście rozkładamy temat po kolei: skąd bierze się nieporozumienie między XPS a styrodurem, co decyduje o krawędzi cięcia i dlaczego temperatura ustawiona pod EPS rozciąga XPS. Dalej metoda krok po kroku: dopasowanie temperatury drutu do prędkości posuwu, podparcie i prowadzenie płyty 10 cm pod fundament i cokół, tolerancja krawędzi i szczelność styków. Na końcu przegląd narzędzi: przecinarka termiczna, nóż, drut oporowy, najczęstsze błędy na budowie i lista ustawień do sprawdzenia przed pierwszym cięciem.
XPS a styrodur: jeden materiał, dwie nazwy i jedno nieporozumienie na budowie
Styrodur to nazwa handlowa, która w języku wykonawców stała się synonimem płyt z polistyrenu ekstrudowanego (XPS). Pytanie „XPS a styrodur” sprowadza się więc do marki i karty technicznej, nie do technologii cięcia. Oba określenia opisują ten sam materiał: płyty formowane w procesie wytłaczania, o zamkniętokomórkowej strukturze i niskiej nasiąkliwości. EPS jest spieniany i zbudowany z luźno powiązanych kulek, co przekłada się na gęstość, twardość i sposób rozchodzenia się ciepła w płycie.
Dla warsztatu oznacza to, że przecinarki do styropianu i styroduru XPS oraz ten sam drut oporowy obsłużą oba materiały, ale parametry prowadzenia, temperatura, posuw i podparcie, nie przenoszą się jeden do jednego.
Dlatego pytanie „czym ciąć styrodur XPS” ma sens tylko razem z pytaniem o grubość. Płyta 10 cm pod fundament to inny problem niż cienka warstwa elewacyjna: inna masa do nagrzania, inne wymagania co do podparcia, a przecinarka termiczna musi mieć sztywną ramę i stabilny stół.
Wszystkie liczby, gęstość, nasiąkliwość, przewodność cieplną, bierz z karty technicznej konkretnego producenta i z normy wyrobu, a nie z ogólnych poradników internetowych. Różnice między producentami są na tyle duże, że przesądzają o doborze płyty i o ustawieniach cięcia.
Co decyduje o krawędzi cięcia: struktura płyty, gęstość i bilans cieplny drutu
W cięciu termicznym drut tylko dostarcza ciepło. Płyta je odbiera i to ona decyduje, ile energii zostanie w strefie kontaktu. Krawędź wychodzi z równowagi trzech rzeczy: mocy na drucie, prędkości posuwu i strat ciepła do materiału oraz otoczenia. Zmiana jednej z nich psuje wynik, nawet jeśli pozostałe sprawdzono na EPS.
XPS jest gęstszy od typowego styropianu elewacyjnego. W tej samej szczelinie znajduje się więcej masy do nagrzania, więc ten sam drut oddaje ciepło szybciej i temperatura powierzchni cięcia spada. Różnica nie wynika z samej przewodności cieplnej: dla XPS i EPS to zbliżony rząd 0,030 do 0,040 W/(m·K). Twardsza płyta nie wymaga więc automatycznie mocniejszego grzania.
Oba materiały mają komórki zamknięte (Właściwości styropianów w świetle PN-EN 13163), ale przy cięciu zachowują się inaczej. W EPS pęcherze pękają, a krawędź się kruszy. W XPS powstaje ciągła, plastyczna strefa, która przy zbyt małej ilości ciepła nie zostaje rozcięta, tylko rozciągana za drutem. Stąd smugi i włókna po stronie wyjścia.
Bilans zmienia też średnica i długość drutu, jego naciąg, napięcie zasilania i spadek napięcia na długim odcinku. Nalot na drucie grzeje nierówno, więc konserwacja gilotyny do styropianu i kontrola czystości drutu to nie dodatek, a warunek powtarzalnej krawędzi. Dochodzi temperatura płyty i otoczenia. Z tego bilansu wynika, dlaczego ustawienie sprawdzone na EPS rozciąga krawędź XPS.
Dlaczego temperatura ustawiona pod EPS rozciąga krawędź XPS
Typowy scenariusz: ustawienie zasilacza wypracowane pod temperaturę drutu do cięcia styropianu ląduje na XPS, płyta „stawia opór”, więc posuw idzie w górę. Drut jest niedogrzany, strefa cięcia nie zdąża się uplastycznić i materiał nie zostaje rozcięty, tylko rozciągnięty za drutem. Stąd krawędź z smugami i włóknami, nierówne wybrzuszenia, a na grubej płycie wygięty drut, który wychodzi z linii cięcia i zostawia skos.
Nie każdy błąd wygląda tak samo. Zbyt szybki posuw przy zimnym drucie daje krawędź szarpaną i wykruszoną. Zbyt wysoka temperatura przy wolnym prowadzeniu topi szeroki pas: szczelina się rozszerza, krawędź zaokrągla i szkli, przy licu powstają zapadnięcia.
Dlaczego XPS wybacza mniej niż EPS? Płyta jest gęsta i jednolita, więc energia nie rozprasza się na pęcherzach, tylko kumuluje w wąskim pasie. Nadmiar ciepła rozlewa się szeroko, krawędź traci prostopadłość, a styk dwóch płyt przestaje być liniowy. XPS ma też odrębną normę wyrobu (PN-EN 13164), co samo w sobie przestrzega przed kopiowaniem nastaw z EPS.
Prawdziwa przyczyna leży gdzie indziej: to nie marka materiału, tylko brak kalibracji zestawu drut, moc i posuw pod konkretną grubość płyty.
Dopasowanie temperatury drutu do prędkości posuwu: metoda krok po kroku
Skoro wiesz już, że przenoszenie ustawień z EPS na XPS kończy się niedogrzaną strefą, zostaje kalibracja na konkretnej grubości. Zacznij od próby na odpadzie tej samej grubości co docinana płyta, na przykład 10 cm pod fundament. Ustawienia wypracowane na 5 cm nie mówią nic o zachowaniu drutu w grubszym materiale.
Ustaw niską moc, prowadź płytę równym, umiarkowanym posuwem i podnoś temperaturę małymi krokami. Zatrzymaj się, gdy drut przechodzi przez materiał bez oporu, a krawędź pozostaje sucha i matowa. Oceniaj krawędź, nie drut. Smuga i włókna po stronie wyjścia drutu oznaczają za mało ciepła lub za duży posuw. Zaokrąglenie i połysk to sygnał, że temperatury jest za dużo albo posuw jest za wolny.
Ręczne popychanie płyty zawsze daje zmienną prędkość. Przy powtarzalnych elementach pod cokół prowadź płytę po prowadnicy lub użyj przecinarki z ruchomym wózkiem i ogranicznikiem. Zasady prowadzenia materiału opisujemy też w naszym poradniku o cięciu styropianu.
Zapisz ustawienia dla danego drutu i grubości: moc na zasilaczu, średnicę i długość drutu oraz posuw. Tylko wtedy kolejna partia płyt fundamentowych wyjdzie tak samo. Pilnuj naciągu i czystości drutu. Rozciągnięty albo pokryty nalotem grzeje nierówno: w jednym miejscu wypala rowek, a obok zostawia niedocięty pas materiału.
Podparcie i prowadzenie płyty 10 cm pod fundament i cokół
Po dobraniu punktu pracy przechodzimy do geometrii cięcia. Gruba płyta styroduru XPS pod fundament i cokół wymaga pełnego podparcia na całej długości. Zwis poza stołem powoduje, że płyta pracuje, drut wchodzi pod zmiennym kątem, a krawędź faluje.
Stół ma znaczenie cieplne. Zimny, metalowy blat odbiera ciepło z dolnej części płyty i potrafi rozjechać krawędź przy wychodzeniu drutu. Drewniany lub piankowy blat ogranicza ten efekt.
Płytę lekko dociśnij do prowadnicy, żeby nie płynęła za drutem. Nadmierny docisk szkodzi: płyta ugina się pod krawędzią cięcia i szczelina się zwęża.
Grubą płytę prowadź tak, aby drut wchodził od krawędzi i szedł po całej wysokości. Cięcie od środka na 10 cm XPS prawie zawsze kończy się rozjechaną krawędzią.
Przy długich formatkach pracuj we dwie osoby albo na rolkach podporowych. Nikt nie może dopychać płyty do drutu na siłę, bo nacisk poprzeczny to najczęstsza przyczyna skosu.
Dla powtarzalnych pasów pod cokół ustaw ogranicznik szerokości i tnij kolejne elementy bez zdejmowania płyty z prowadnicy. Każde przełożenie płyty to nowy błąd równoległości.
Tolerancja krawędzi i szczelność styków na cokole i fundamencie
Pełne podparcie i prowadzenie po ograniczniku chronią krawędź przed skosem, ale prawdziwy test przychodzi później, gdy płyta spotyka się z sąsiednią.
XPS trafia tam, gdzie płyta ma kontakt z wodą i pracą gruntu. Taka izolacja ma sens tylko wtedy, gdy styki są zamknięte. Otwarta szczelina to mostek termiczny i wolna droga dla wody oraz wiatru, a przy fundamencie woda nie potrzebuje wiele miejsca, żeby przesiąknąć głębiej.
Należy rozdzielić dwie rzeczy. Odchyłki wymiarowe samej płyty określa norma wyrobu (PN-EN 13164) i karta producenta. Jakość krawędzi po cięciu zależy już wyłącznie od ustawień przecinarki i sposobu prowadzenia płyty, a nie od wyboru metody cięcia styropianu termicznie.
Zaokrąglenie albo skos po cięciu powoduje, że dwie płyty stykają się punktowo. Powstaje przerwa na całej głębokości, której pianka klejowa nie wypełni. Krawędź po cięciu powinna być sucha i prostopadła do lica, a płyty dociskane na styk. Rowki i nierówności podklejaj pianką niskoprężną, nie zwykłym klejem w sprayu, który przy grubym XPS nie domyka spoiny.
Przy dwóch warstwach przesuń styki i zakryj łączenia pierwszej warstwy płytą drugiej. To kosztuje mniej niż późniejsze uszczelnianie spoin na cokole. Narożniki i krawędzie odkryte pokazują tolerancję cięcia najwyraźniej, dlatego elementy narożne docinaj z jednego, sprawdzonego ustawienia.
Czym ciąć styrodur XPS: przecinarka termiczna, nóż i drut oporowy
Skoro o szczelności styku decyduje krawędź, wybór narzędzia przestaje być kwestią wygody. Do XPS używa się trzech narzędzi, każde o innym zakresie. Podstawą jest przecinarka z drutem oporowym: pozwala regulować temperaturę drutu i długość cięcia, a przy prowadnicy daje powtarzalną krawędź na grubych płytach pod fundament. Technikę prowadzenia drutu rozwijamy w poradniku jak ciąć styropian termicznie krok po kroku.
Nóż termiczny sprawdza się przy drobnych cięciach, ścinaniu narożników i poprawkach na budowie. Do seryjnego cięcia grubych płyt się nie nadaje: ostrze nie utrzyma stałej temperatury na całej długości, więc krawędź przy wyjściu różni się od tej przy wejściu.
Drut oporowy z zasilaczem i sztywną ramą to rozwiązanie dla warsztatu robiącego dużo powtarzalnych elementów. Trzeba liczyć się ze spadkiem napięcia na długim drucie i dobrać średnicę do grubości płyty.
Piła o drobnych zębach zostawia na XPS kulki i naddarte brzegi, a przy szybkim cięciu ostrze się nagrzewa i krawędź wychodzi falowana. Nadaje się wyłącznie do zgrubnych cięć, tam gdzie termika jest niemożliwa.
Sprzęt dobieraj do pola cięcia i sztywności ramy. Lekki model warsztatowy nie obsłuży formatki 10 cm pod fundament. Procut ma przecinarki termiczne do EPS i XPS, druty oporowe i akcesoria, a jako dystrybutor Minova zapewnia doradztwo i części zamienne w Polsce.
Najczęstsze błędy przy cięciu XPS na budowie
Dobrze dobrana przecinarka nie obroni krawędzi, jeśli prowadzenie płyty idzie na skróty. Na budowie najczęściej powtarza się kilka tych samych pomyłek.
Ustawienia przeniesione z EPS
Najczęstszy grzech to start na parametrach od styropianu: za mało ciepła na drucie i za szybki posuw. Krawędź wychodzi rozciągnięta, z włóknami i wykruszona, a takiej spoiny nie domknie później pianka. Podobne skutki opisuje nasz materiał o najczęstszych błędach przy cięciu EPS, tyle że XPS nie wybacza ich tak łatwo.
Opór nadrabiany temperaturą
Druga pułapka to reakcja na opór płyty: skoro idzie ciężko, dokręcamy moc. Przy wolnym prowadzeniu wysoka temperatura rozszerza szczelinę, zaokrągla krawędź i zabiera materiał, którego brakuje na styk.
Gruba płyta bez podparcia i prowadnicy
Płyta 10 cm pod fundament cięta na zwisie pracuje, drut się wygina, a skos rośnie z grubością. Materiał musi leżeć na całej długości i jechać po ograniczniku.
Drut z nalotem i bez kontroli naciągu
Zabrudzony lub rozciągnięty drut grzeje nierówno: wypala rowek, a obok zostawia niedocięty pas. Poprawne ustawienie mocy tego nie naprawi. Napięcie trzeba sprawdzić pod obciążeniem, nie na sucho.
Przetrzymanie drutu w płycie
Zbyt wolne wycofanie drutu topi szeroki pas i zostawia zeszkloną krawędź, która nie łączy się na styk.
Sklejanie bez próbki
Płyty klejone przed sprawdzeniem styków na próbnym elemencie. Wadę widać po montażu, gdy poprawki oznaczają rozbiórkę.
Co ustawić przed pierwszym cięciem XPS pod fundament
Błędy z poprzedniej sekcji biorą się zwykle stąd, że parametry ustawia się dopiero po pierwszym cięciu. XPS to osobny materiał, nie twardszy styropian: z przecinarki przenosisz tylko technikę, a punkt pracy wypracowujesz od nowa na odpadzie tej samej grubości, np. 10 cm. Norma EN 13164:2012 opisuje XPS jako odrębny wyrób, więc ustawienia z EPS nie są dla niego żadnym odniesieniem.
Zacznij od niskiego posuwu i podnoś temperaturę drutu małymi krokami. Zatrzymaj się, gdy krawędź jest sucha, matowa i prostopadła do lica. Ślad po drucie ma być linią, nie pasem. Płyta musi leżeć na całej długości cięcia i być prowadzona po ograniczniku. Przy 10 cm każdy zwis, ręczne prowadzenie i nacisk poprzeczny odbiją się na szczelności styku pod cokółem.
Gdy znajdziesz ustawienie, zapisz: moc zasilacza, średnicę i długość drutu oraz posuw. Kolejne partie płyt fundamentowych mają wychodzić z tego samego punktu. Przed przyklejeniem złóż płyty na styk i sprawdź linię łączenia. Zamknięty styk to sens XPS na fundament i cokół, a szeroka, rozmyta krawędź ten sens odbiera.
Conclusion
XPS i EPS to dwa różne materiały, mimo podobnej techniki cięcia. O jakości krawędzi decydują struktura płyty, gęstość i bilans cieplny drutu, dlatego temperatura ustawiona pod styropian zwykle rozciąga krawędź XPS. Punkt pracy wypracuj na odpadzie płyty 10 cm: zacznij od niskiego posuwu, podnoś temperaturę małymi krokami i zatrzymaj się, gdy krawędź jest sucha, matowa i prostopadła. Płyta musi leżeć na całej długości i być prowadzona po ograniczniku. Zapisz moc zasilacza, średnicę i długość drutu oraz posuw. Przed klejeniem złóż płyty na styk i sprawdź linię łączenia. Dzięki temu unikniesz rozbiórek i zapewnisz szczelność pod cokółem oraz fundamentem. Zanim zaczniesz kolejną partię, wykonaj jedną próbę na odpadzie i dopiero potem przystąp do klejenia.