

Útmutató
Hogyan állíthatom be az ellenálláshuzal hőmérsékletét a polisztirol vágógépben?


Az ellenálláshuzal hőmérséklete határozza meg a vágás minőségét – ha túl alacsony, az anyag elszakad és érdes élek keletkeznek, ha túl magas, a polisztirol túlzottan megolvad. A beállítás a tápegység teljesítményének és a vágási sebességnek a módosítására korlátozódik, és nem igényel szakértelmet. Nézze meg, hogyan állítsa be a fűtőhuzal hőmérsékletét a polisztirol-vágógépben, és hogyan érhet el sima, hullámmentes eredményeket!
A huzal hőmérsékletéről röviden:
- Az EPS polisztirol 250–300 °C-ot igényel, az XPS Styrodur pedig 320–380 °C-ot
- A hőmérséklet a tápegység teljesítményének változtatásával szabályozható
- A NiCr 80/20 huzal 3–5 másodperc alatt melegszik fel a maximális hőmérsékletre
- A túl magas hőmérsékleten történő használat akár a felére is csökkentheti a huzal élettartamát
Miért olyan fontos a huzal megfelelő hőmérséklete?
A megfelelő hőmérséklet elengedhetetlen feltétele a sima vágásnak, amely után nincs szükség az élek utómunkálatára. Ellenálláshuzal polisztirol vágásához az anyag olvadásának szabályozása – túl kevés hő esetén az anyag szétszakad, nem pedig megolvad, túl sok hő esetén pedig az anyag oldalain elolvad. A jó és a rossz beállítás közötti különbség gyakran csupán 20–30 °C, ezért a pontos beállítás nagy jelentőséggel bír a minőség szempontjából.
Ezen felül a hőmérséklet közvetlenül befolyásolja a huzal élettartamát. A túl magas hőmérsékleti tartományokban végzett munka felgyorsítja a felület oxidációját, és akár a felére is csökkentheti az élettartamot. A megfelelő beállítás tehát mind az anyagot, mind magát a vágószerszámot védi.
Mi befolyásolja az ellenálláshuzal hőmérsékletét?
A huzal hőmérséklete több, egymással összefüggő paramétertől függ. Egyik változása a többi kiigazítását is szükségessé teszi.
A hőmérsékletet befolyásoló tényezők:
- A tápegység teljesítménye – a nagyobb teljesítmény gyorsabb felmelegedést jelent
- A huzal hossza – a hosszabb kábel erősebb tápegységet igényel
- A huzal átmérője – a vékonyabb huzal gyorsabban melegszik fel
- A huzal anyaga – a NiCr-ötvözetek nagyobb fajlagos ellenállással rendelkeznek
- Környezeti hőmérséklet – télen nagyobb teljesítménybeállításokra van szükség
A túl alacsony hőmérséklet tünetei
A nem kellően felmelegített huzal nem olvasztja meg a hungarocellt – hanem széttépi azt. A legfőbb jel az anyag vezetése közben érezhető egyértelmű ellenállás. A sima csúszás helyett rángások jelentkeznek. A széleken fehér szálak és kiszakadt szemcsék láthatók. A vágási felület érdes, inkább törésre hasonlít, mint vágásra. XPS-styrodur esetében a huzal a tábla közepén megakadhat.
A túl magas hőmérséklet tünetei
A túlmelegedett huzal túl sok anyagot olvaszt el a vonal mindkét oldalán. A szélén bemélyedés látható – a polisztirol 2–3 mm szélességben megolvadt. Vastagabb lemezek esetén homokóra-hatás lép fel, ahol a középső rész vékonyabb, mint a felső és az alsó rész. További tünetek az erős szag és a látható füst. Ilyen körülmények között a huzal gyorsan elhasználódik.
A huzal hőmérsékletének szabályozási módszerei
A beállítás módja a gép típusától függ. Az egyszerű vágógépek kézi beállítással rendelkeznek, míg a fejlettebb modellek elektronikus vezérlést kínálnak.
Elérhető módszerek:
- Potenciométer – fokozatmentes teljesítményszabályozás nullától a maximális értékig
- Elektronikus vezérlő – terheléstől függetlenül állandó hőmérsékletet tart fenn
- Sebességszabályozás – a lassabb vezetés magasabb hőmérsékletet eredményez
Teljesítményszabályozók
A teljesítményszabályozók a legelterjedtebb megoldás. Működésük a feszültség változtatásán alapul – minél magasabb a feszültség, annál nagyobb a teljesítmény és annál magasabb a hőmérséklet.
A NiCr 80/20 ellenálláshuzal A 260 W-os tápegységgel együtt a teljesítmény pontos beállítását teszi lehetővé. A léghűtéses tápegység stabil működést biztosít.
Elektronikus vezérlők
Az elektronikus vezérlők mérik a huzal tényleges hőmérsékletét, és automatikusan szabályozzák a tápegység teljesítményét. Amikor a huzal az anyaggal való érintkezés miatt lehűl, a vezérlő növeli a teljesítményt. Ha viszont a huzal üresjáratban van, akkor csökkenti azt. Ez a kialakítás biztosítja az állandó hőmérsékletet a vágás minden pontján, függetlenül az anyag vastagságától vagy az előtolási sebességtől. Ez a megoldás főként ipari gépekben és automatizált gyártósorokban található meg.
Kézi beállítás
Az egyszerűbb gépeknél a hőmérsékletet kizárólag a kezelő tapasztalata alapján állítják be. Ez azt jelenti, hogy a teljesítményt egy próbadarabon állítják be, majd szemrevételezéssel értékelik a vágás minőségét. Egy jó kezelő a huzal színéből, a vágás simaságából és az anyag éleinek kinézetéből ismeri fel az optimális hőmérsékletet.
Legjobban értékelt termékek
-
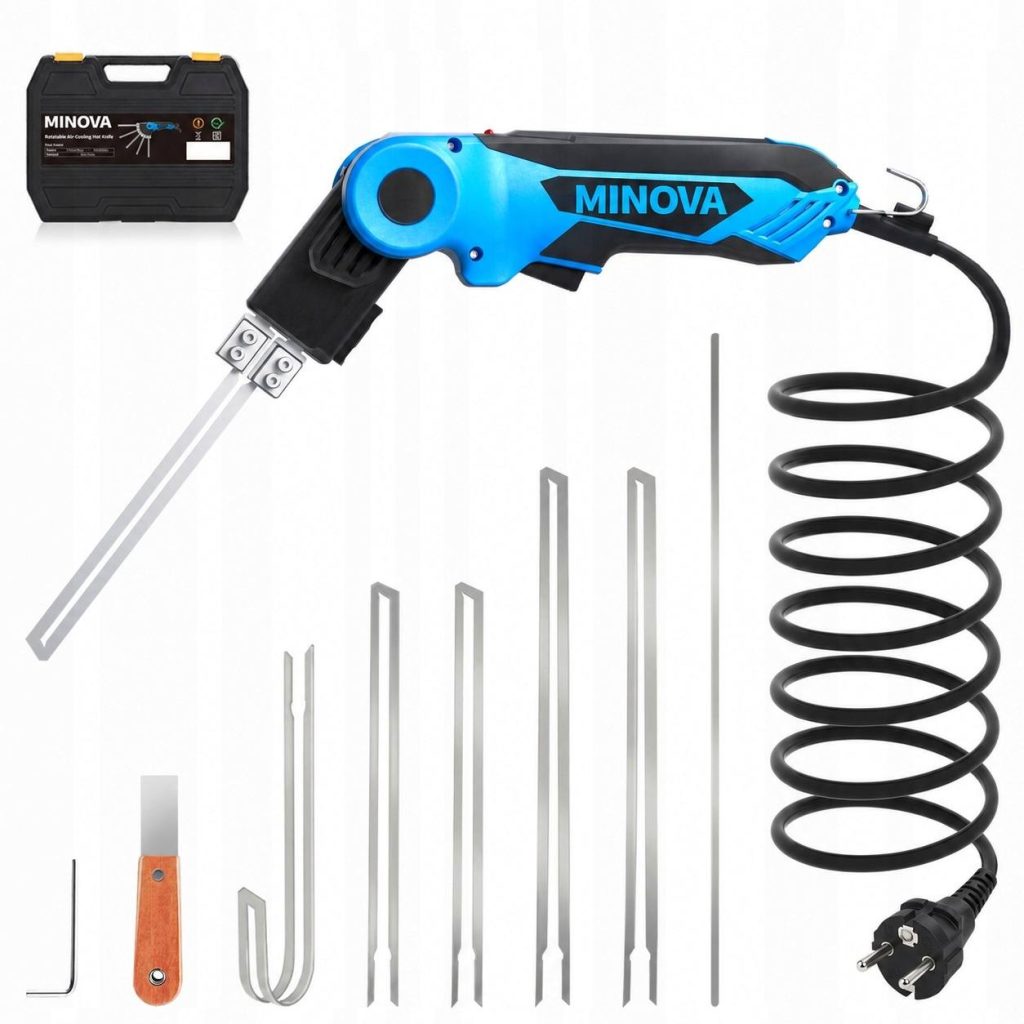
Minova 30Y 250 W-os hővágó, 6 pengével, léghűtéses
Az eredeti ár: € 216,00.€ 192,00A jelenlegi ár: € 192,00. -
Minova → Makita 18V adapter
Az eredeti ár: € 29,00.€ 24,00A jelenlegi ár: € 24,00. -
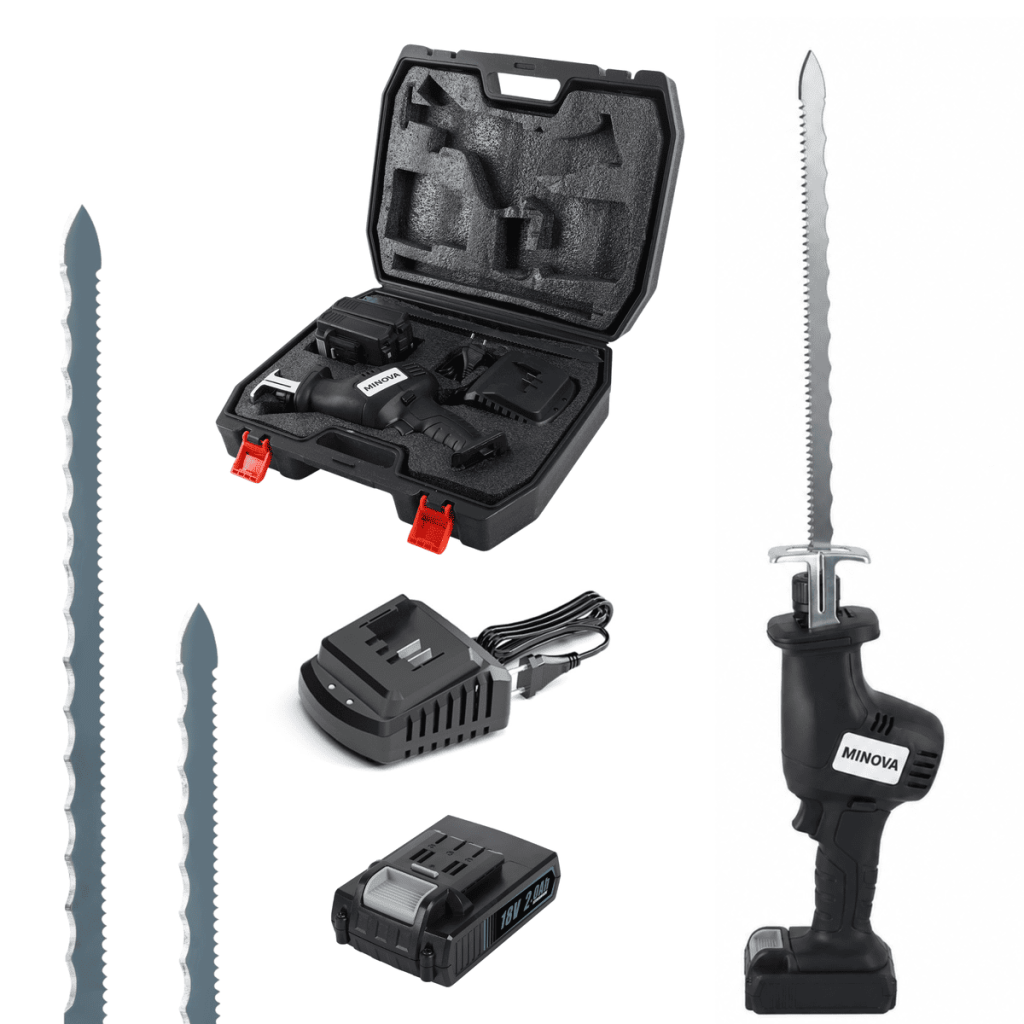
Vezeték nélküli vágógép ásványgyapothoz, PIR-hez és habokhoz MINOVA W01
Az eredeti ár: € 209,00.€ 168,00A jelenlegi ár: € 168,00. -
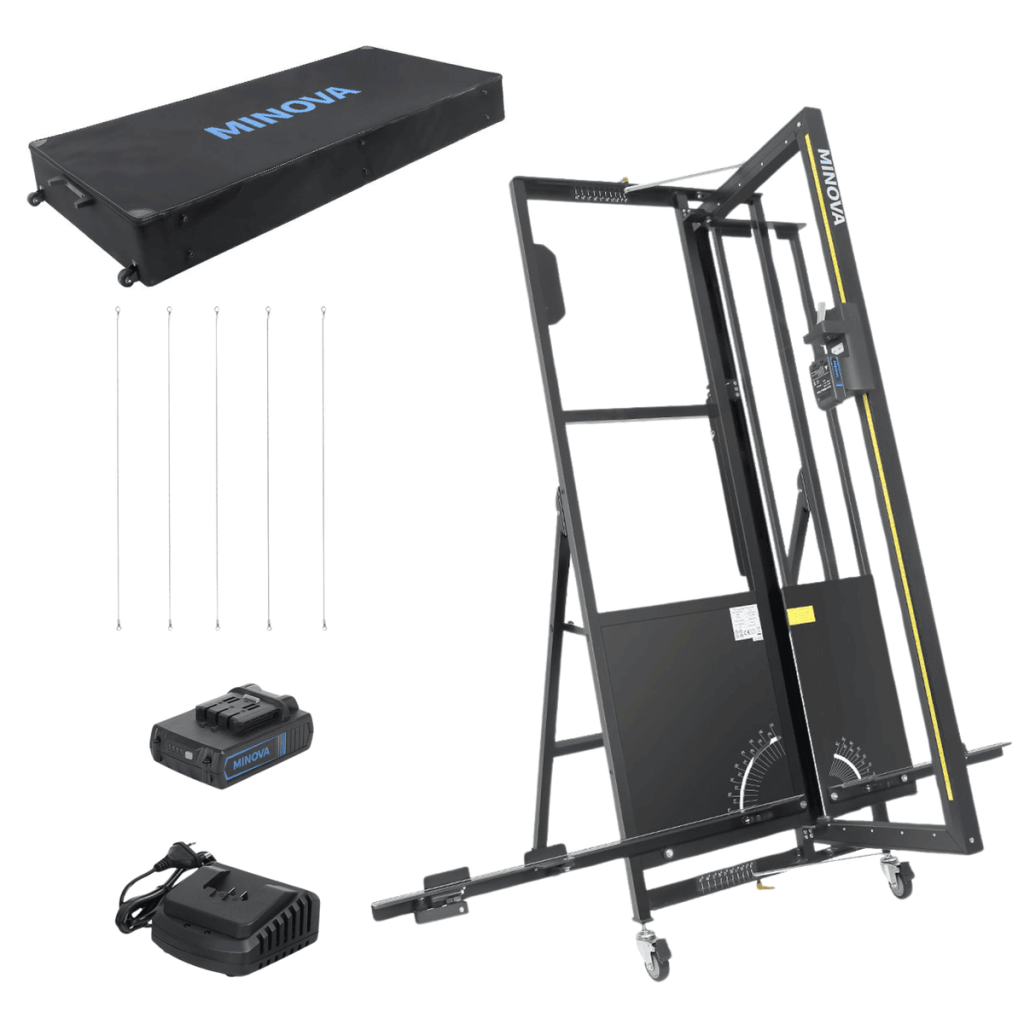
Professzionális hungarocell guillotine vágó Minova ELITE S30 260W
€ 888,00 -
Professzionális mechanikus gyapjú- és szigetelővágó Minova W101 (18V)
Az eredeti ár: € 1.920,00.€ 1.752,00A jelenlegi ár: € 1.752,00.
Hogyan válasszuk ki az anyag típusához megfelelő hőmérsékletet?
Minden szigetelőanyagnak más a sűrűsége, szerkezete és olvadáspontja. Számít a hungarocell és a hungarocell vágó ereje? A válasz: igen, éppen azért, mert a különböző anyagok eltérő hőmérsékleti tartományokat igényelnek a huzal működése során.
Mielőtt elkezdené az új anyaggal való munkát, végezzen próba vágást egy hulladékdarabon. Kezdd alacsonyabb teljesítménnyel, és fokozatosan növeld, amíg az él sima nem lesz. Ez az egyszerű teszt egy percet vesz igénybe, és anyagot és idegeket takarít meg.
Általános beállítások:
- EPS 50–70 – alacsony teljesítmény
- EPS 80–100 – közepes teljesítmény, sima vágás
- XPS – nagy teljesítmény, lassabb vezetés
EPS polisztirol
Az EPS-polisztirol hőkezeléssel összekapcsolt, habosított granulátumokból áll, amelyek 100–120 °C-os hőmérsékleti tartományban megolvadnak. A vágáshoz azonban magasabb huzalhőmérsékletre van szükség – optimális esetben 250–300 °C – mivel az anyag elvonja a hőt, ezért a huzalnak hőtartalékkal kell rendelkeznie. Az alacsony sűrűségű EPS könnyebben vágható, és kevesebb teljesítményt igényel, míg a sűrűbb változatokhoz magasabb tápegység-teljesítményre van szükség.
Styrodur XPS
A Styrodur XPS egységes cellás szerkezetű, és keményebb, mint az EPS. Vágásához 320–380 °C-os hőmérsékletre és stabil tápegységre van szükség. Kínálatunkban megtalálod 260 W-os tápegység, amelyek még a vastag XPS-lemezek folyamatos vágásához is elegendő teljesítményt biztosítanak.
Műszaki habok
Az EPE-, EVA- és poliuretán-habok teljesen más tulajdonságokkal rendelkeznek, mint a polisztirol. Némelyikük alacsony hőmérsékleten megolvad, ezért óvatos hőmérséklet-szabályozást igényel. A műszaki habok esetében jól bevált a hővágó, amely nagyobb kontrollt biztosít a hőmérséklet felett.
Gyakorlati tippek a hőmérséklet szabályozásához
Minden munkamenetet kezdjen azzal, hogy a huzalt 30–60 másodpercig alapjáraton melegíti fel. A felmelegedés után végezzen próba vágást egy hulladékdarabon. A környezeti hőmérsékletnek jelentősége van – Hűvös műhelyben növelje a teljesítményt 10–15%-vel. Több tucat elem vágása után ellenőrizze a vágás minőségét, és néhány órányi munka után vizsgálja meg a huzal állapotát.
W Pro-cut Segítünk kiválasztani a megfelelő kábelt és tápegységet, és teljes körű műszaki támogatást nyújtunk, hogy készüléke stabilan, hatékonyan és mindenekelőtt a kezelő számára biztonságosan működjön.
GYIK – a leggyakrabban feltett kérdések az ellenálláshuzal hőmérsékletéről
Minden gép rendelkezik hőmérséklet-szabályozóval?
Nem mindegyik – az egyszerű modellek teljesítménye állandó, de a professzionális vágógépek többsége potenciométerrel van felszerelve.
A magasabb hőmérséklet mindig felgyorsítja a munkát?
Nem, az optimális tartomány túllépése után a további növelés rontja a minőséget és lerövidíti a huzal élettartamát.
Hogyan állítsuk be a hőmérsékletet vastag tömbök esetén?
20 cm-nél magasabb blokkok esetén állítsd be a teljesítményt 10–15%-vel magasabbra, és lassabban vezesd az anyagot.
A gyakori hőmérséklet-változások károsítják a vezetéket?
A mérsékelt hőmérséklet-változások nem károsak, de az ismételt gyors felmelegedés és lehűlés körülbelül 15–20%-vel csökkenti az élettartamot.